不同于传统浸蘸的制造路线

以一体成型注压工艺,重新定义隔离器手套制造。

璟旭以固体橡胶胶料为起点,在专用闭合模具内完成整只手套成型,取消反复开放式浸蘸成膜步骤,并显著降低溶剂型浸蘸工艺对大型溶剂配制系统的依赖。
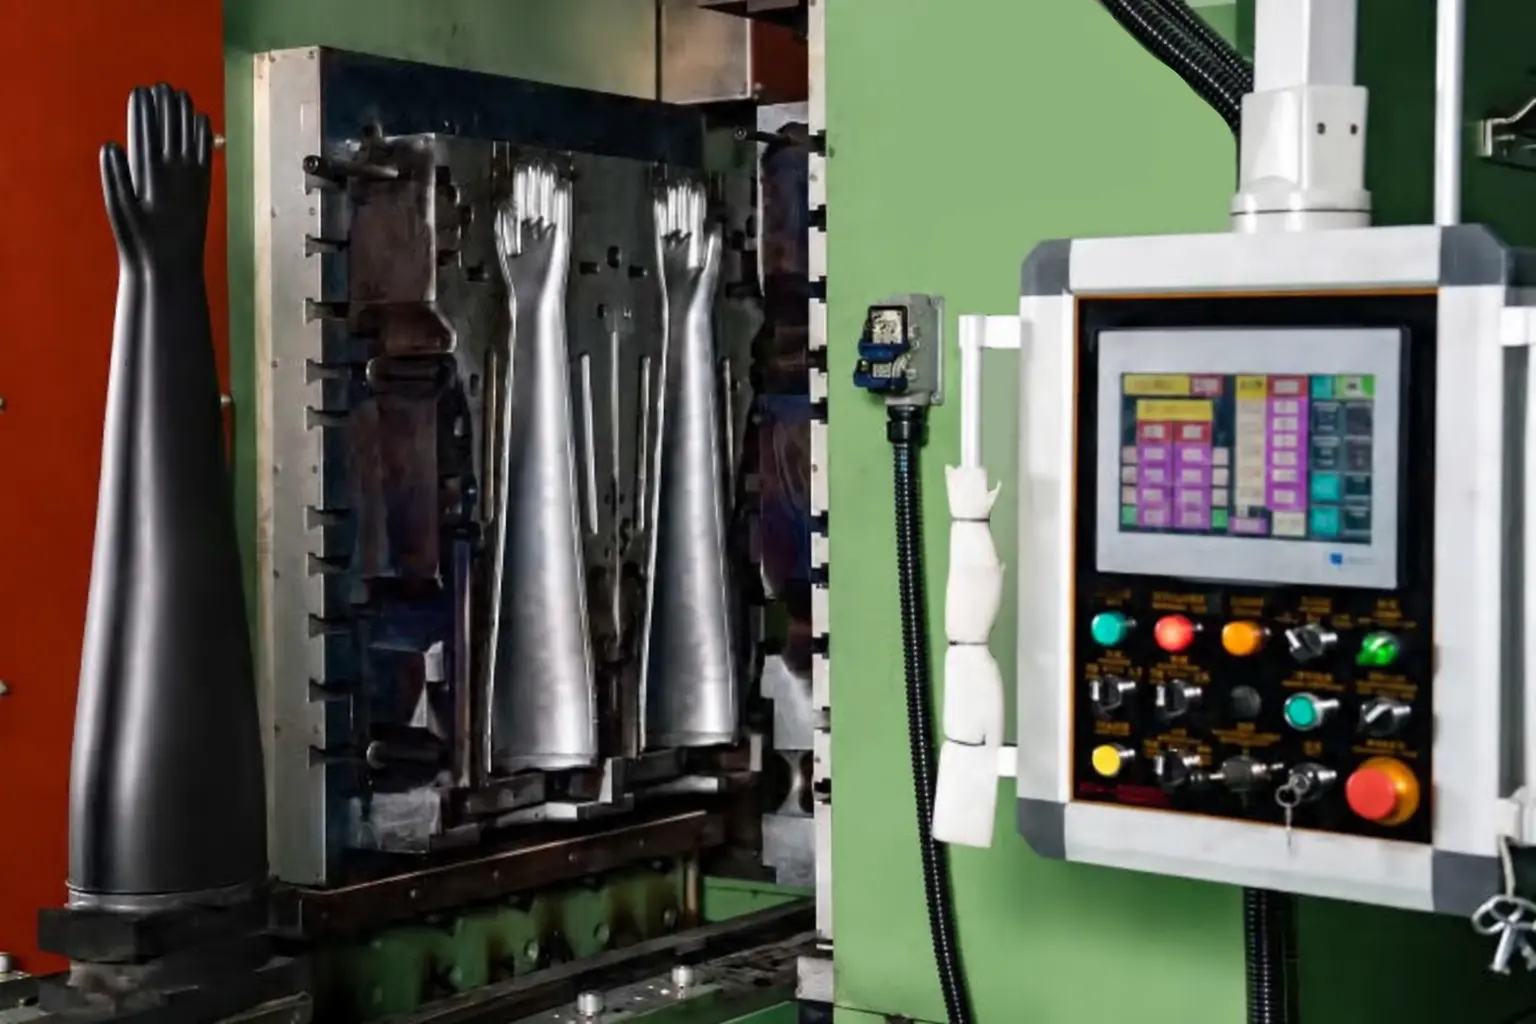
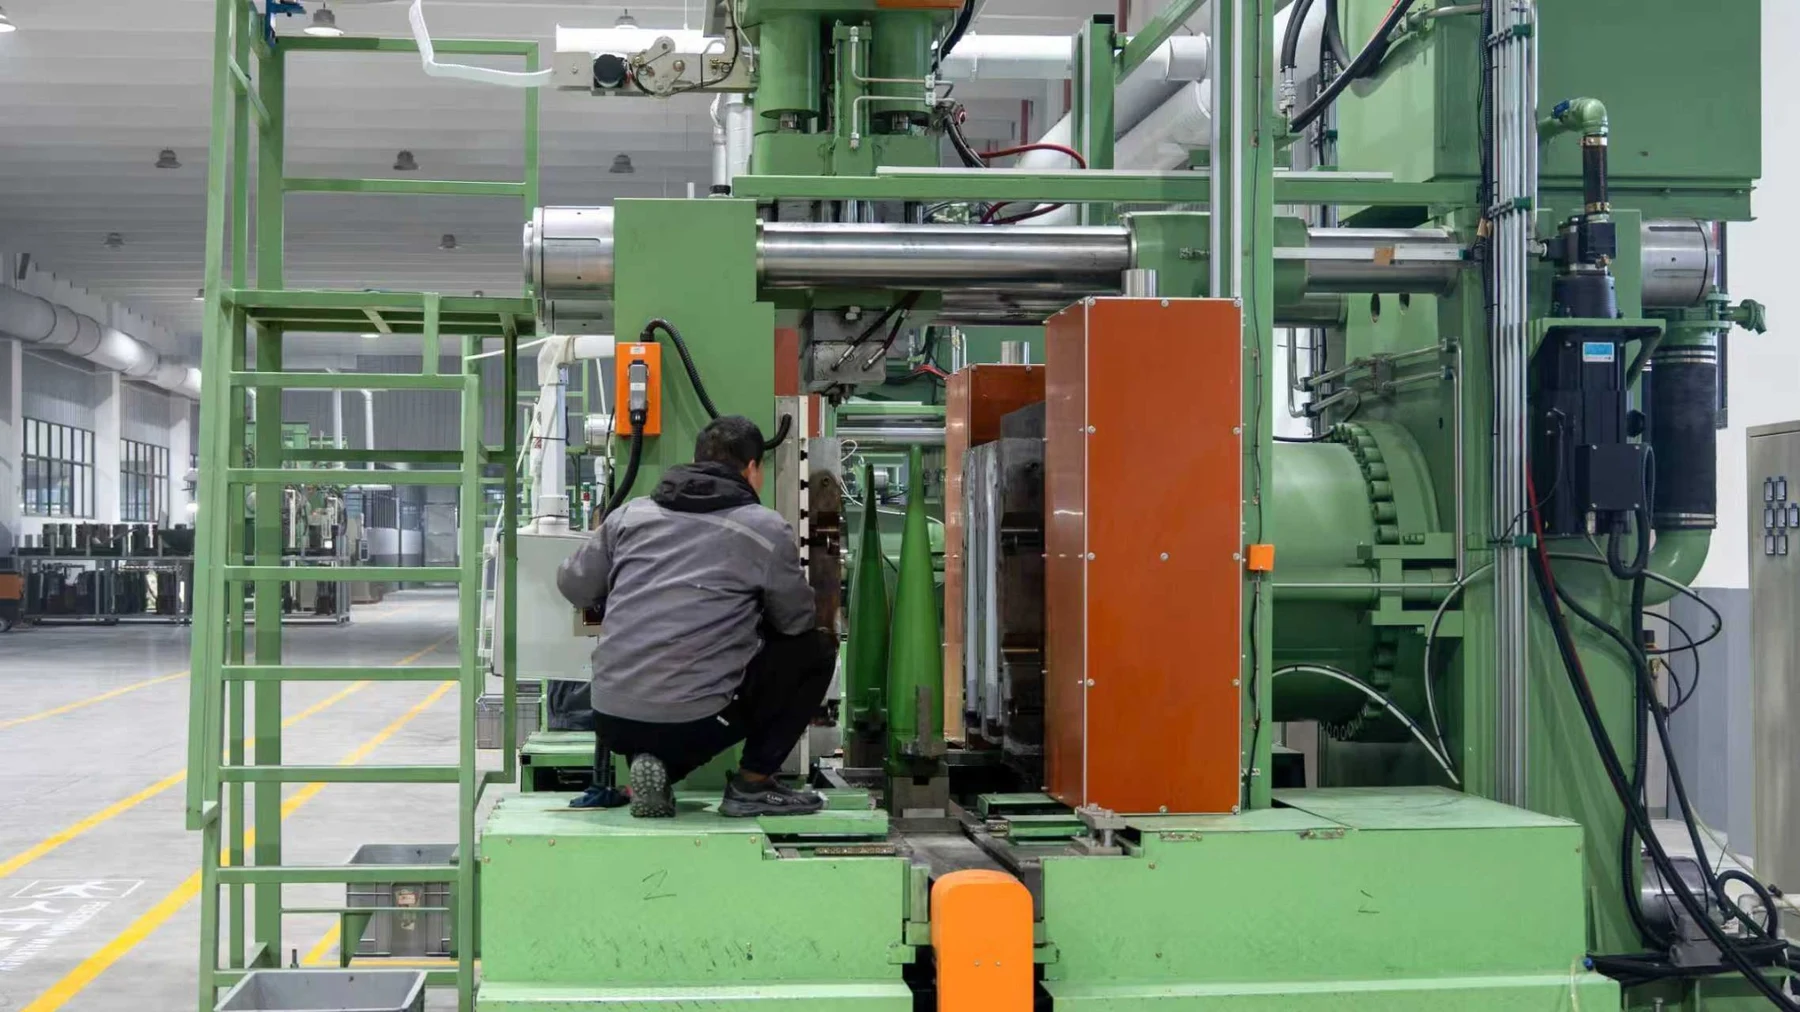
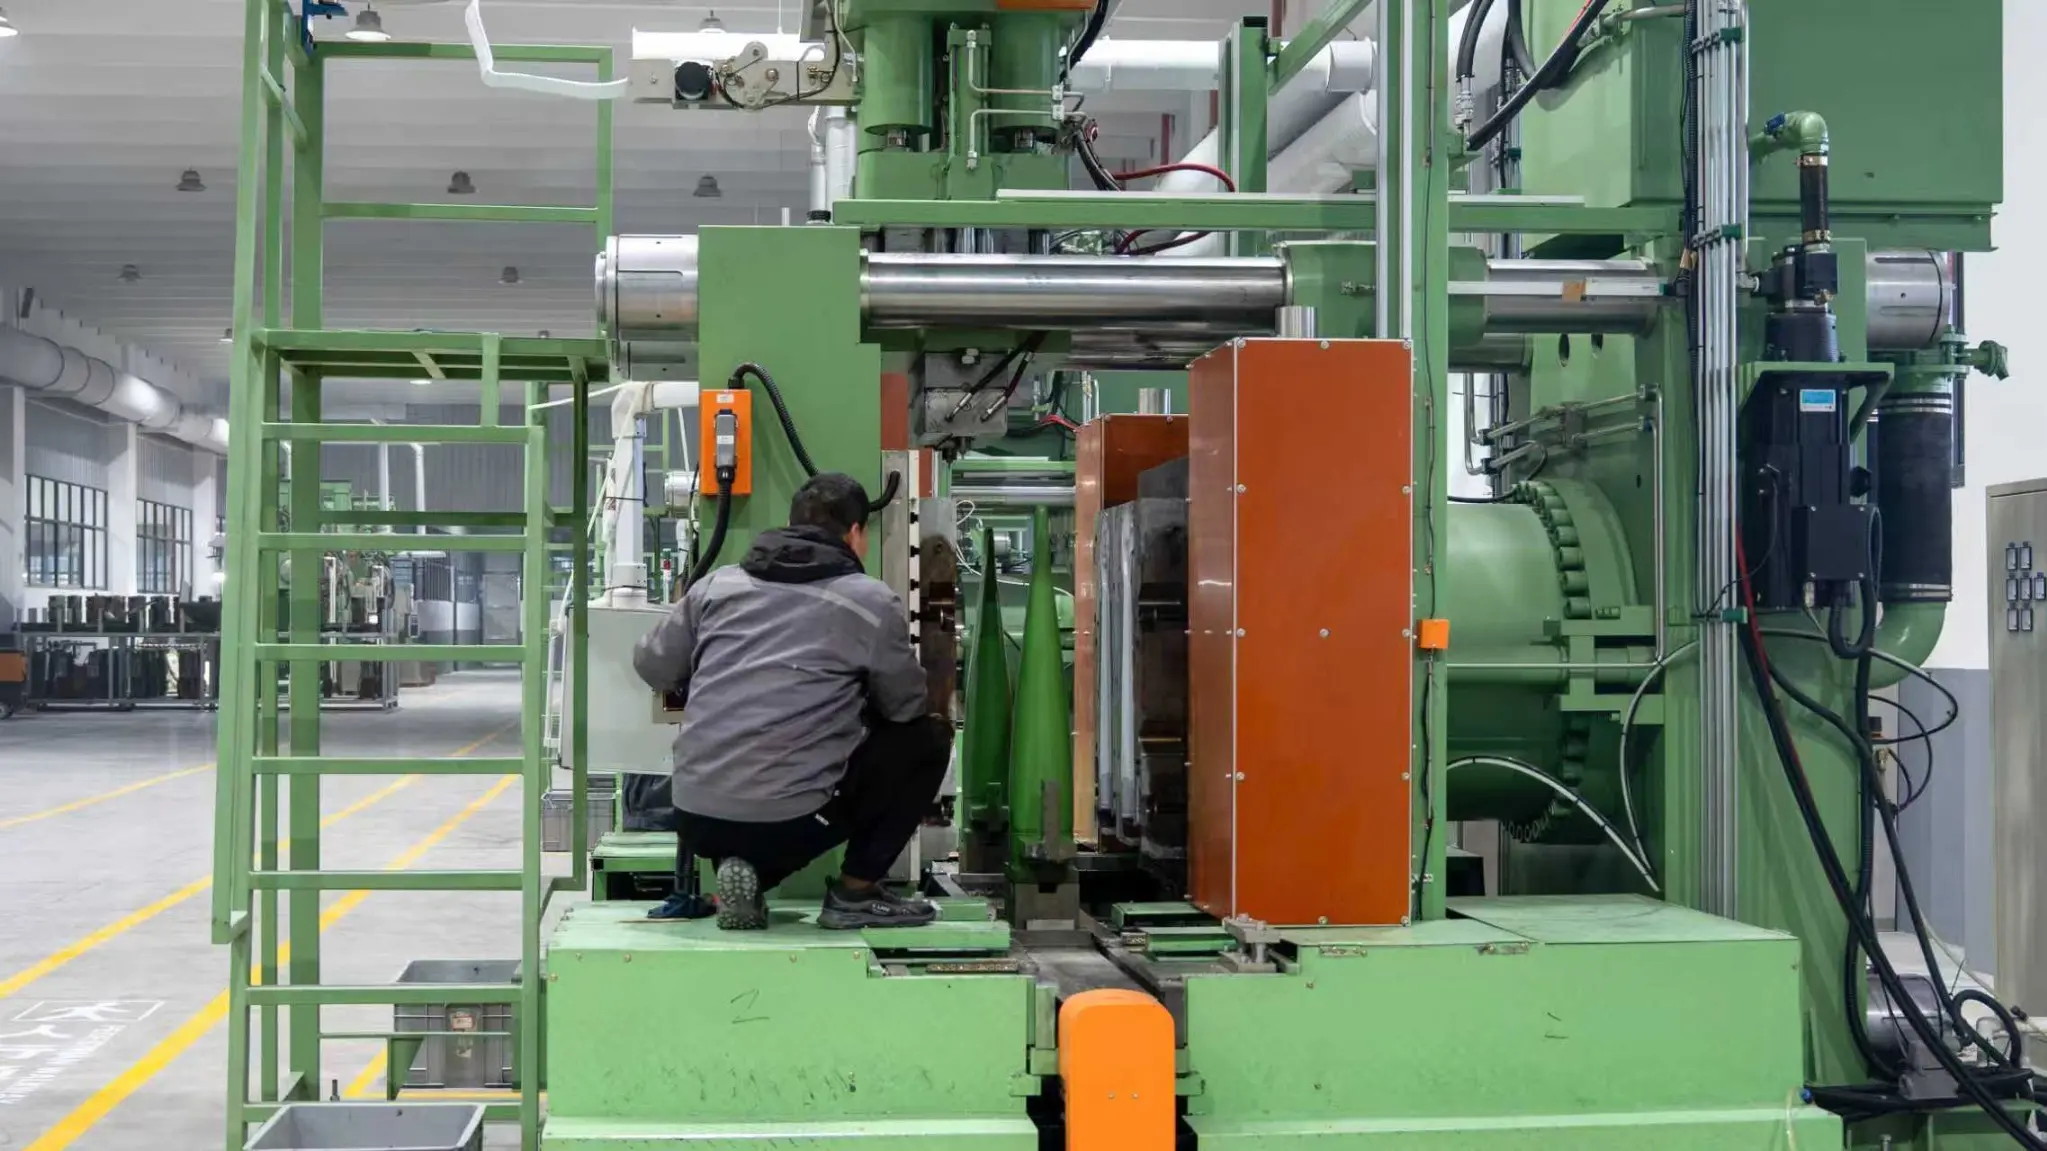
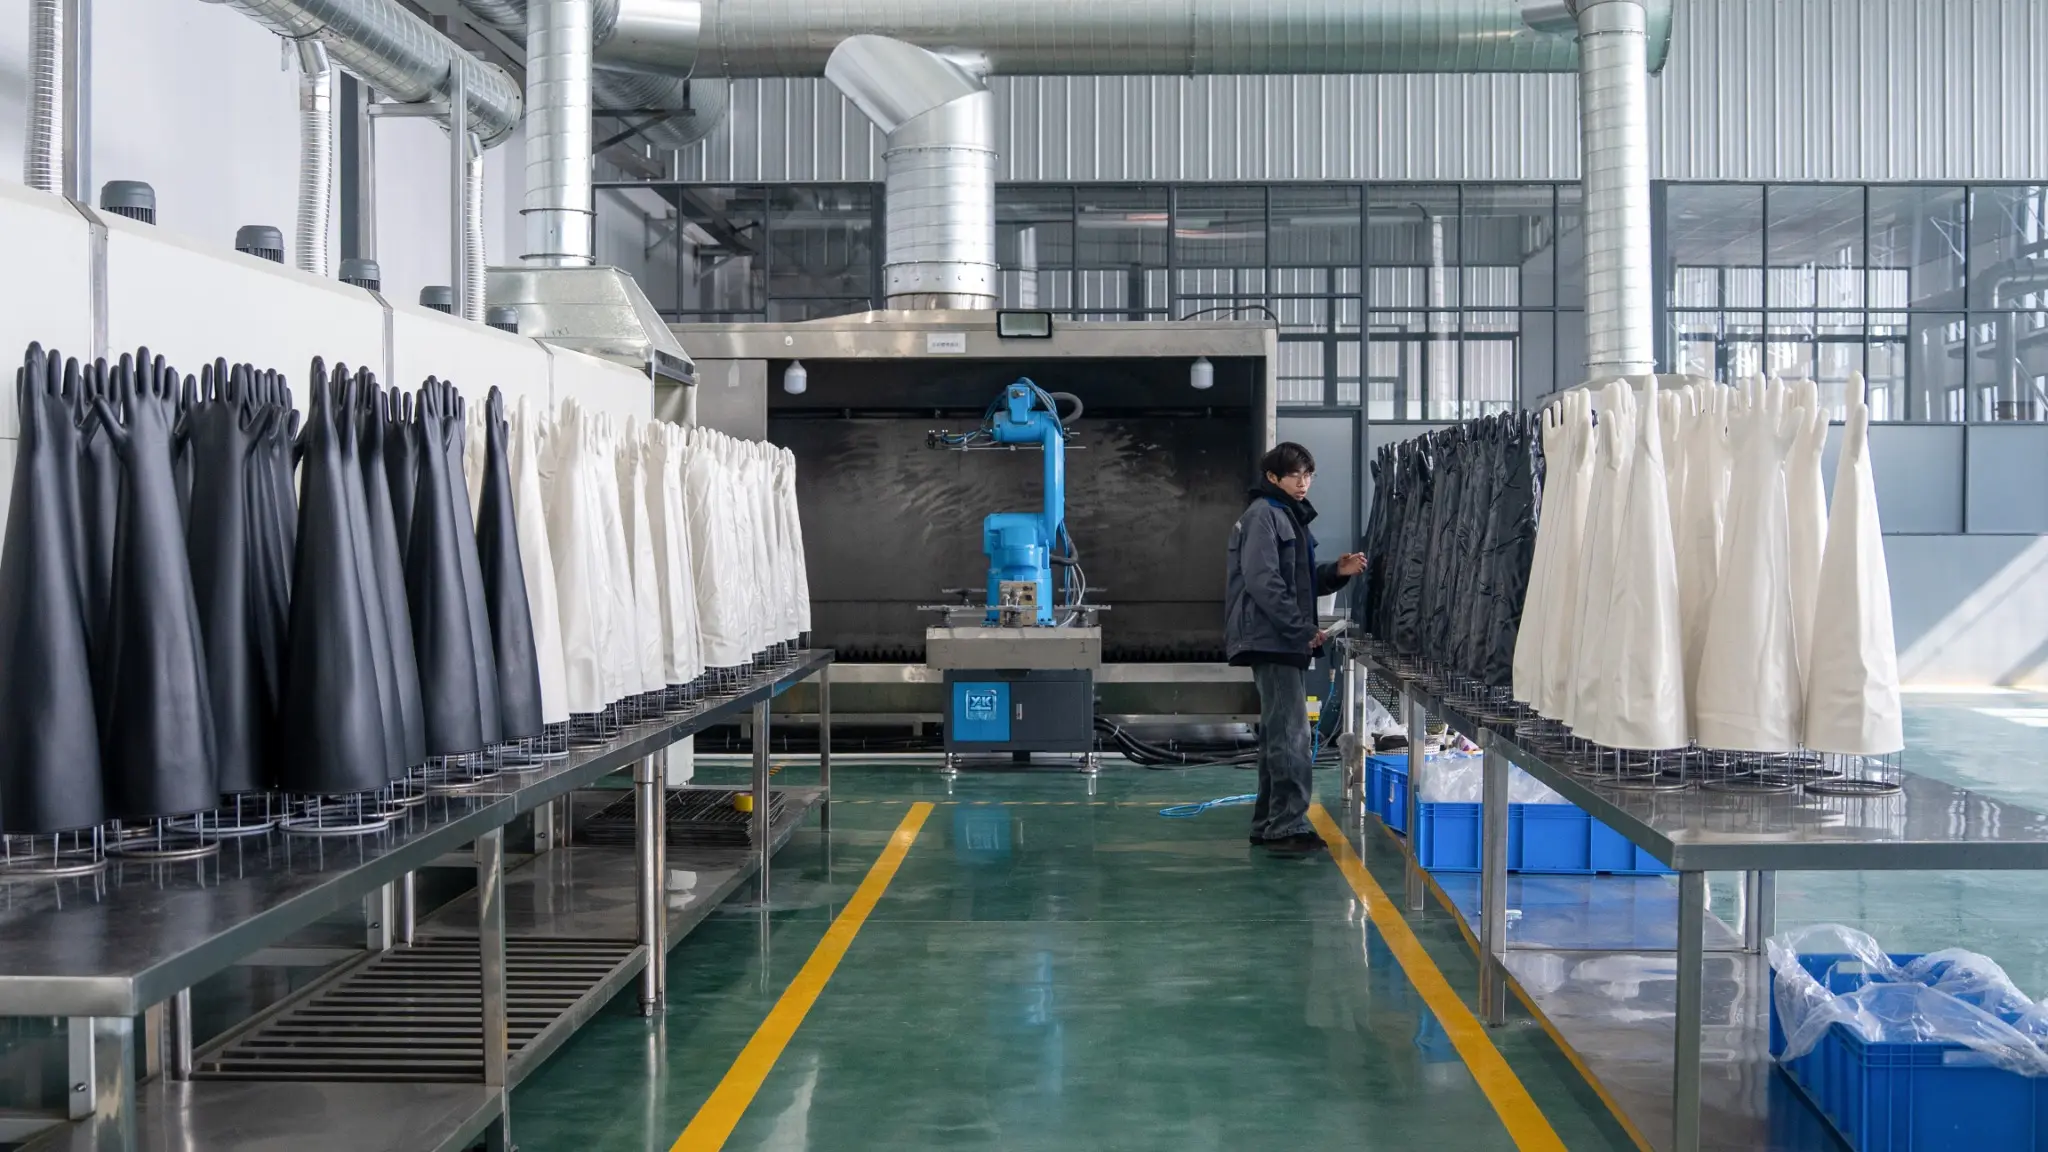
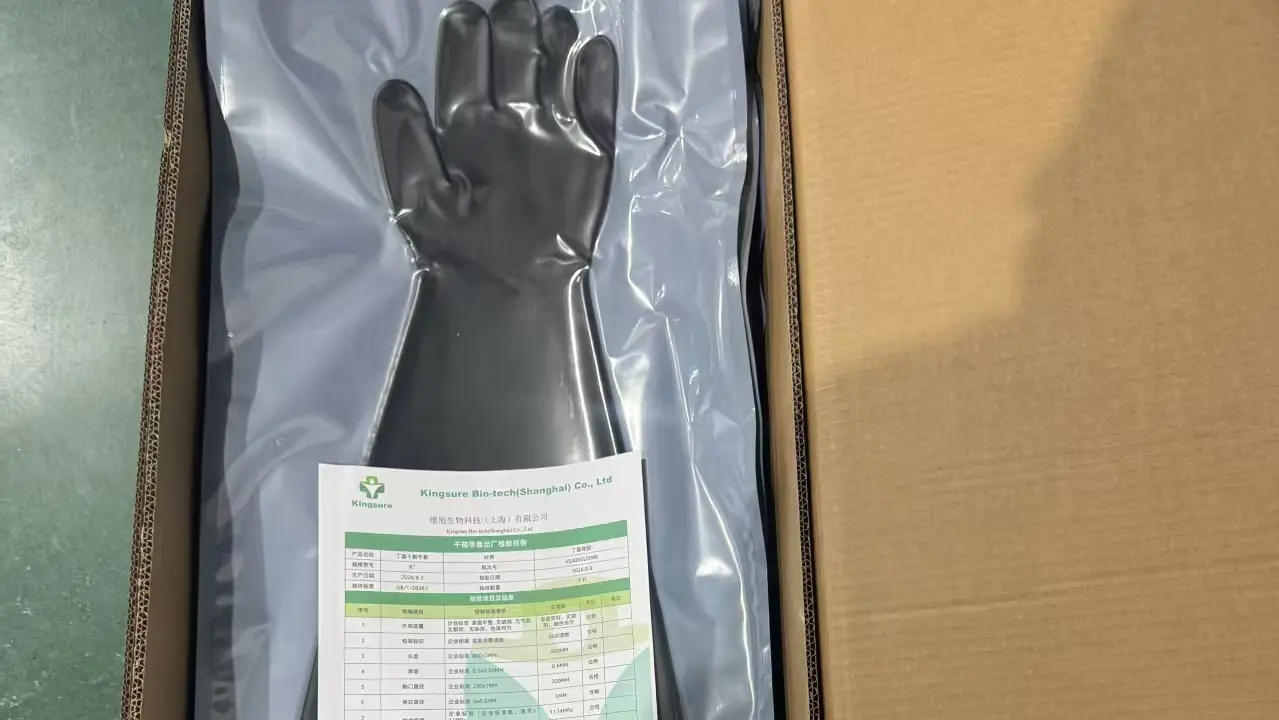
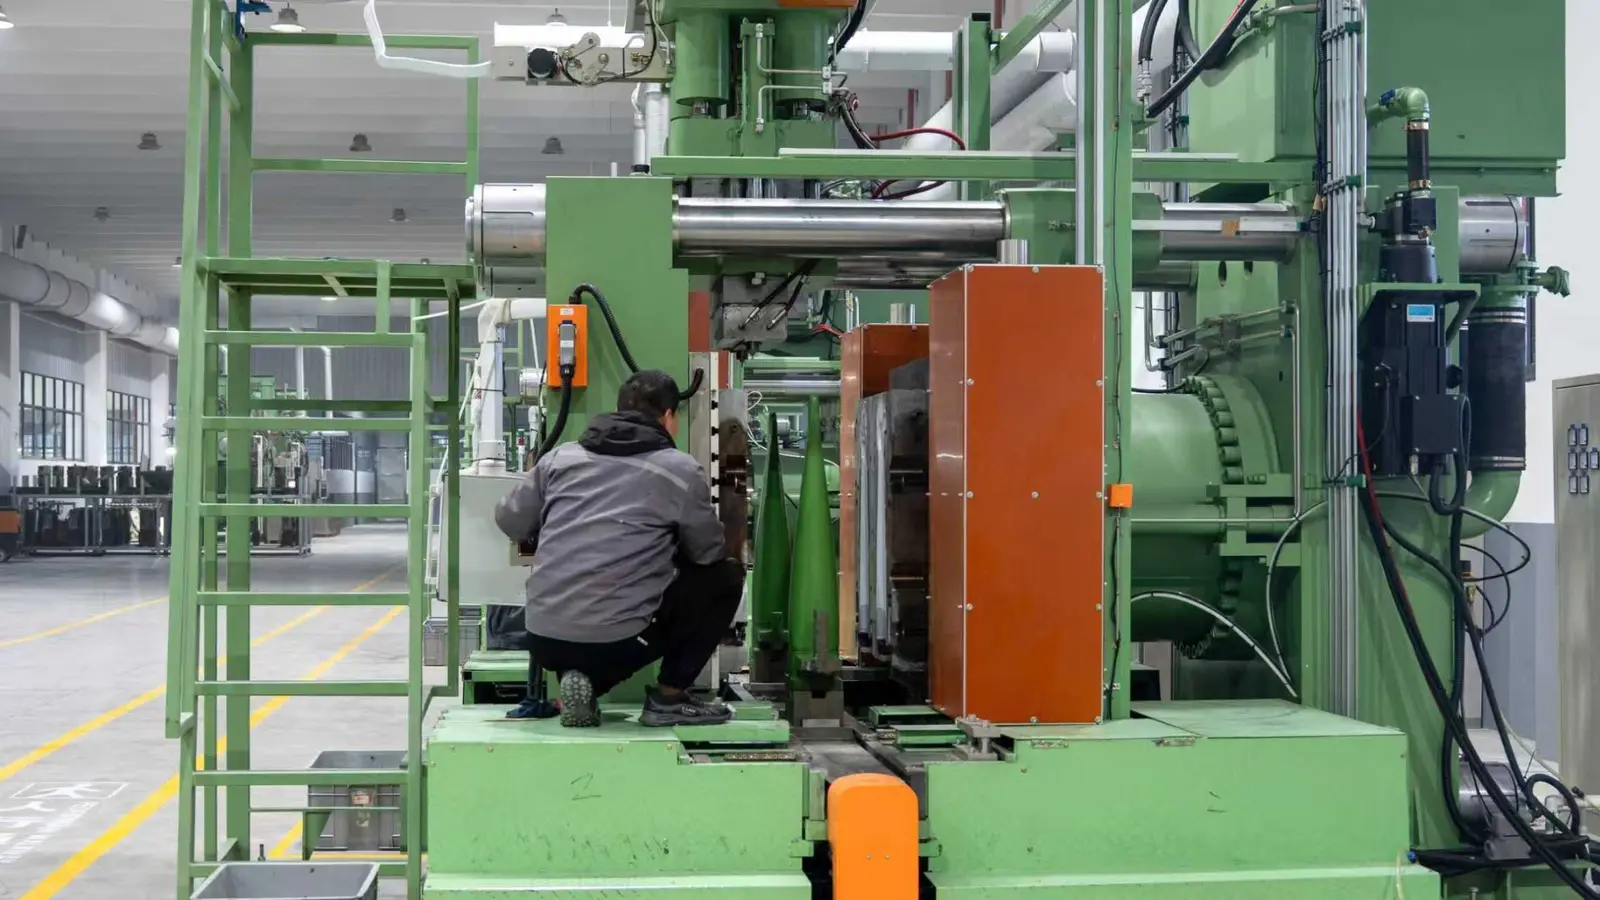
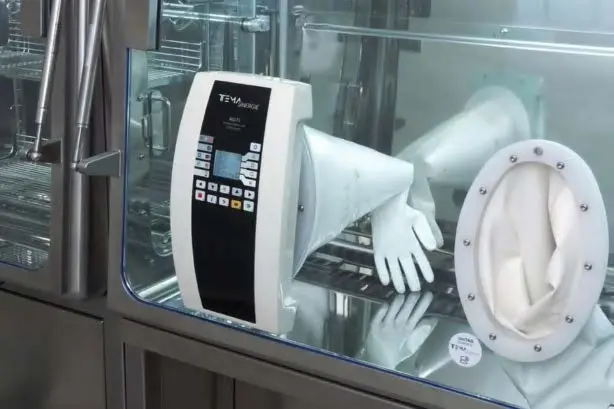
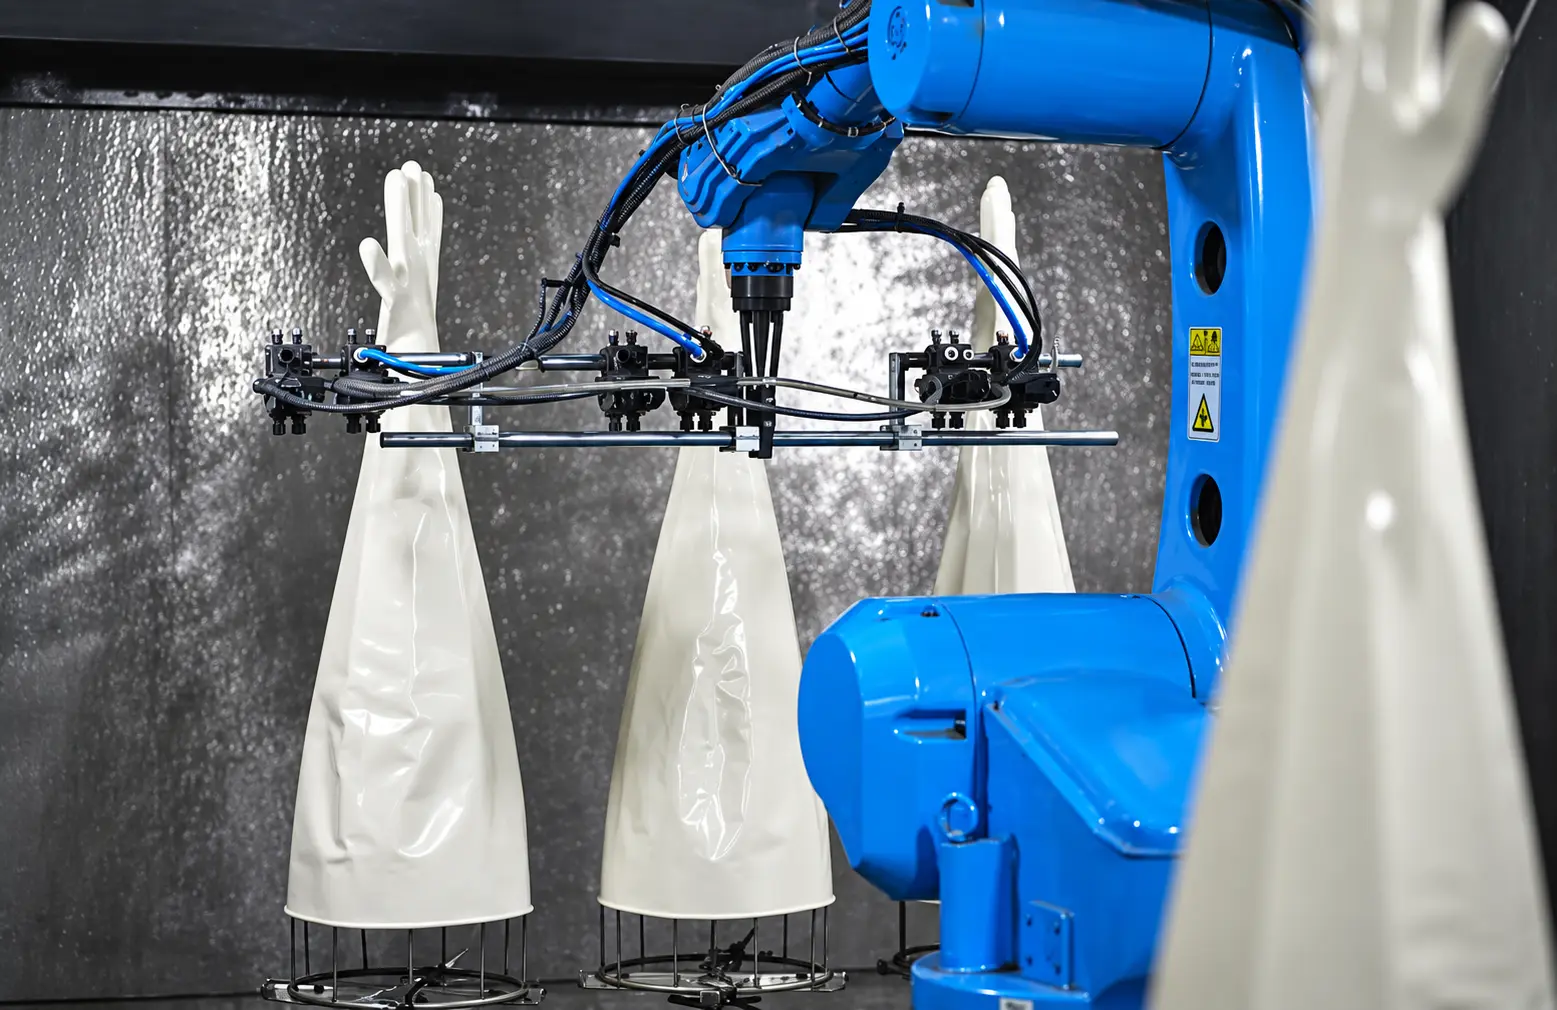
Kingsure isolator glove mold, molded glove and injection-compression machine control panel
璟旭一体注压模具与过程控制设备实拍
技术领先

把隔离器手套从传统浸蘸模式带入闭模一体成型。

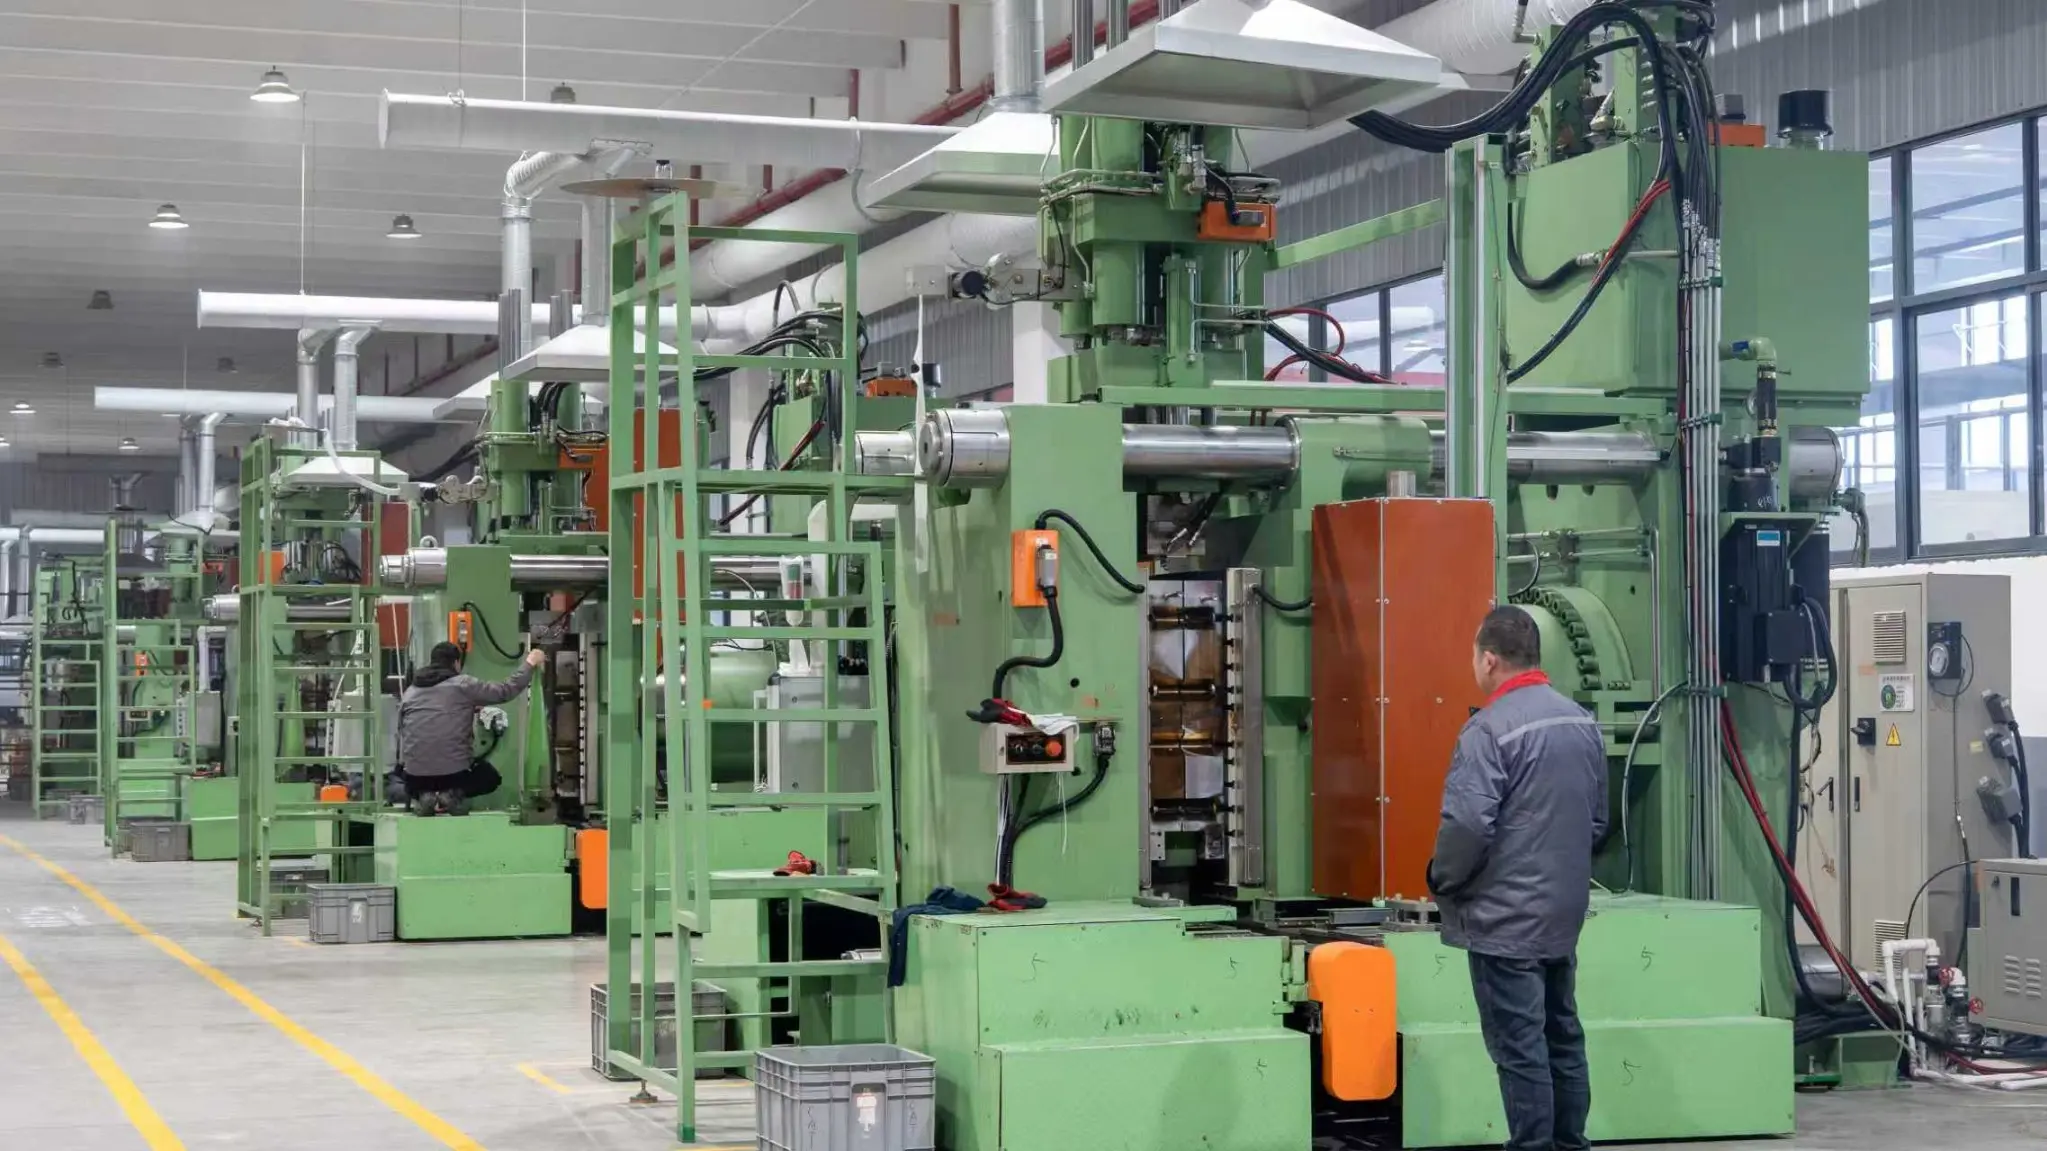
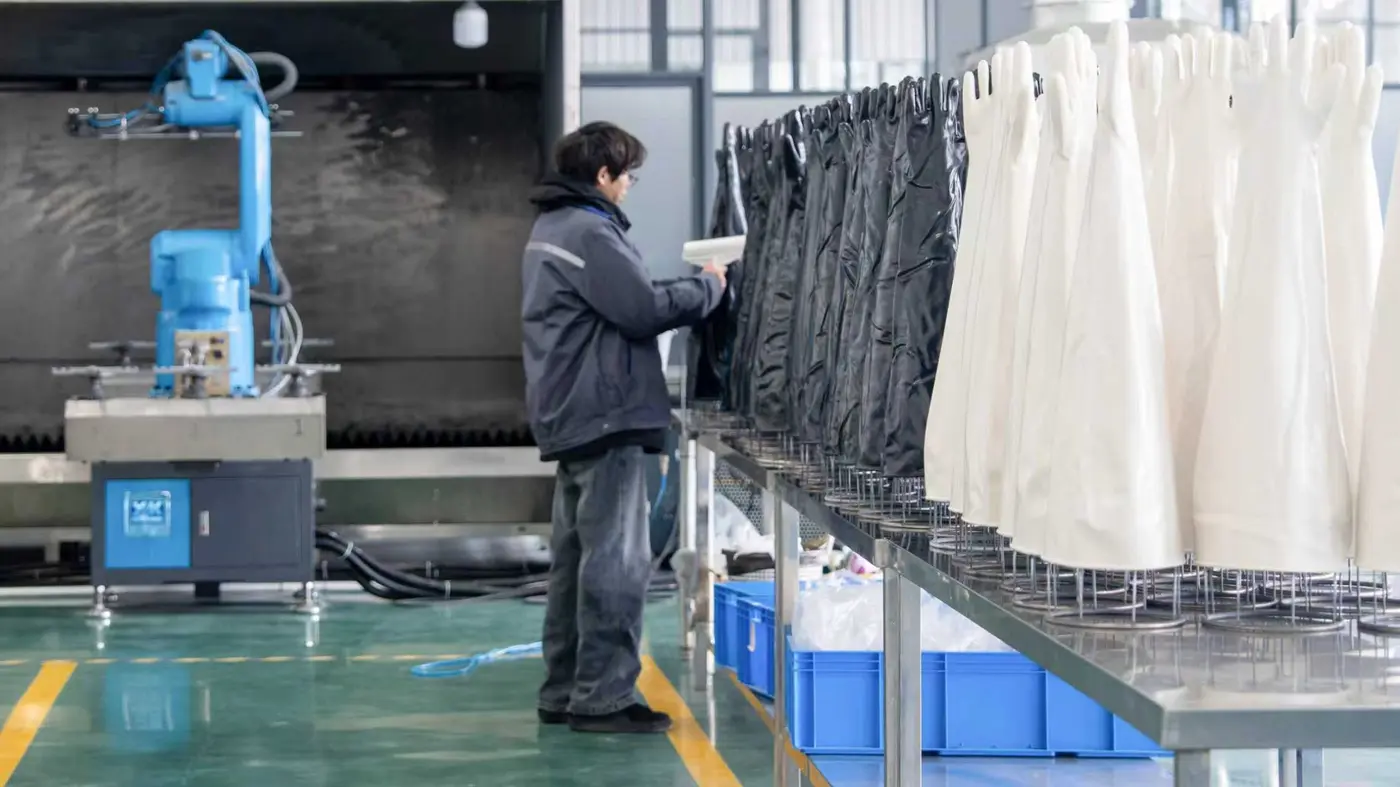
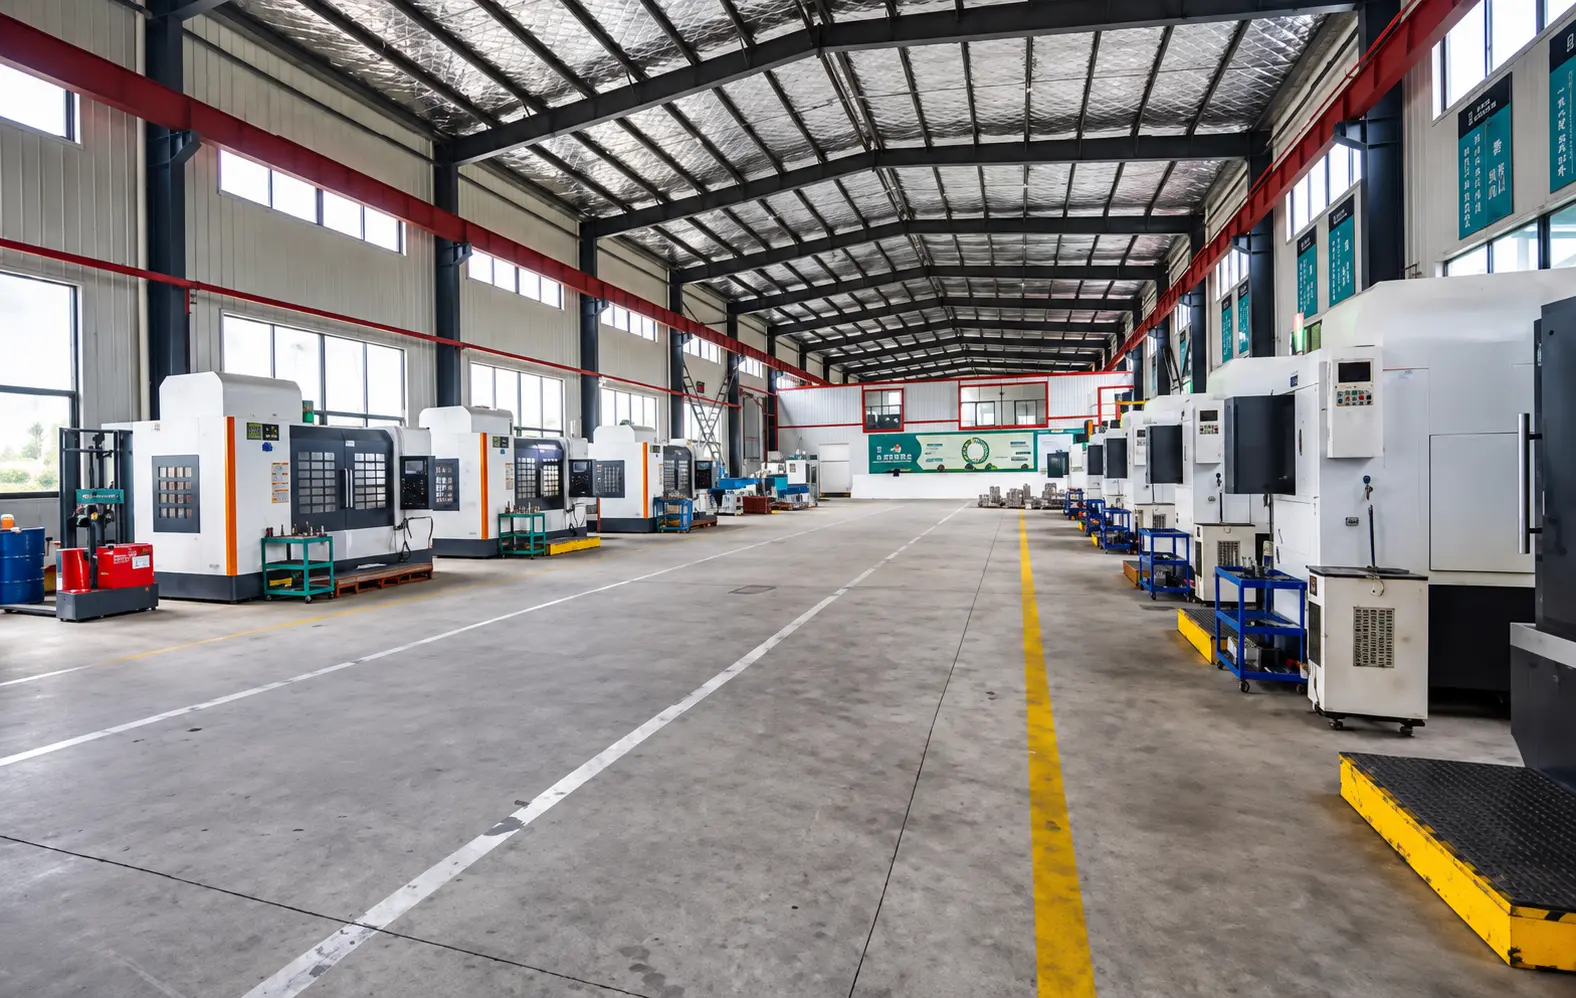
璟旭一体成型注压生产设备实拍

璟旭是全球首家将一体成型注压工艺用于干箱橡胶手套规模化制造的企业,以固体胶料和专用闭合模具替代反复液槽浸蘸成膜。
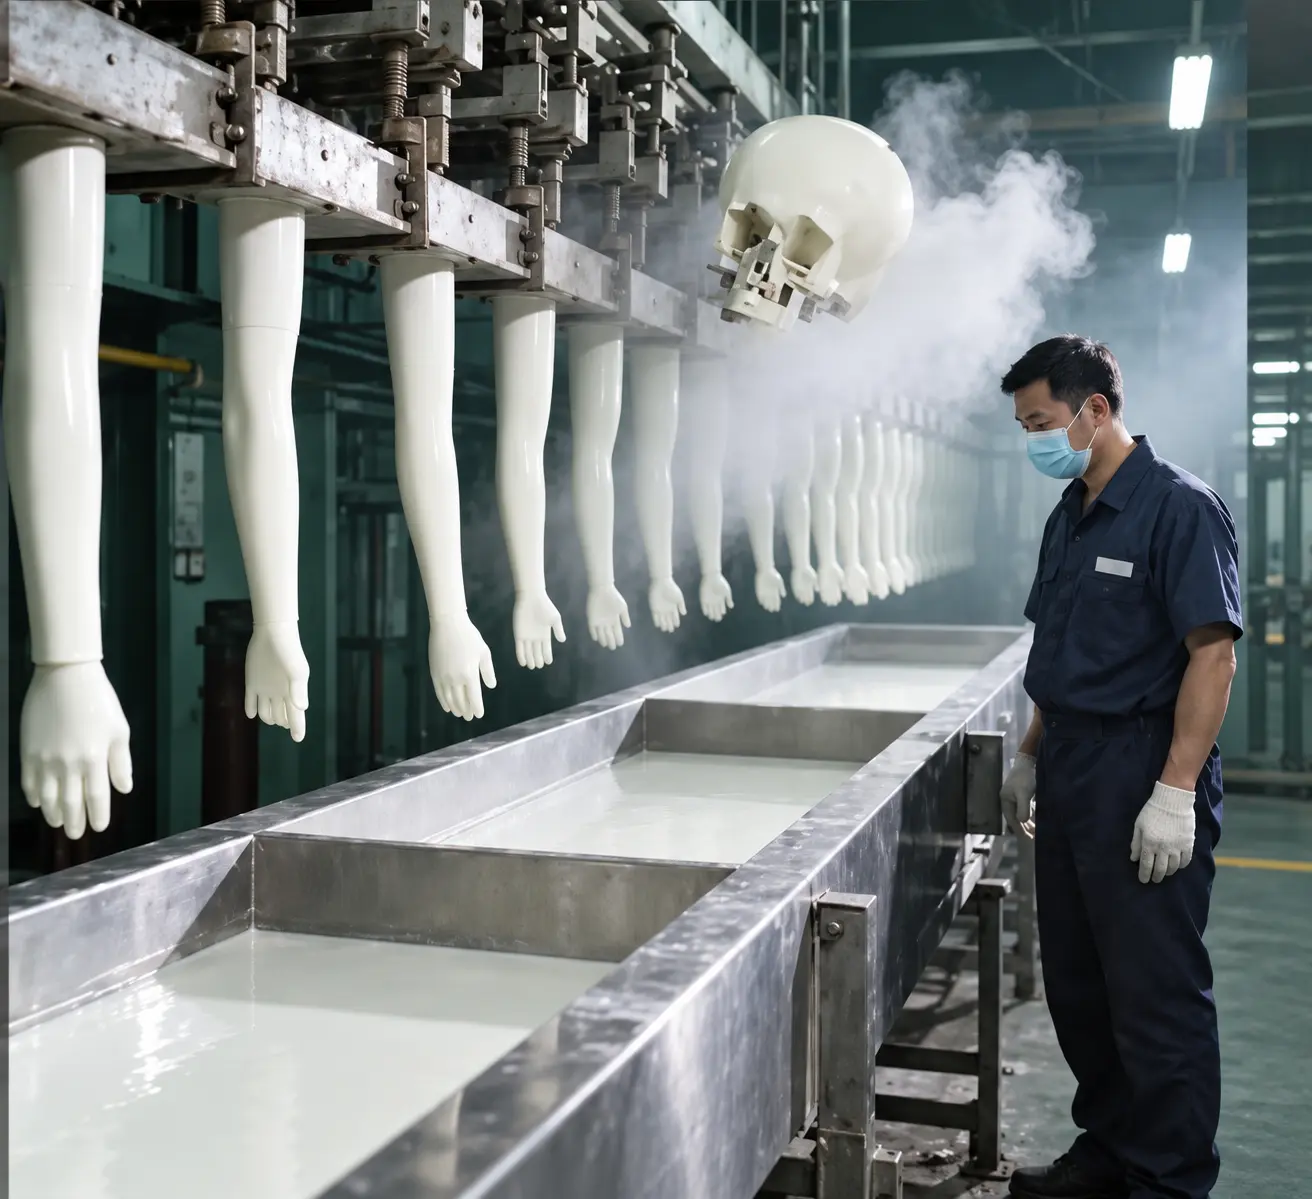
两种成型路线

开放式逐层浸蘸,与闭合模具一次成型。

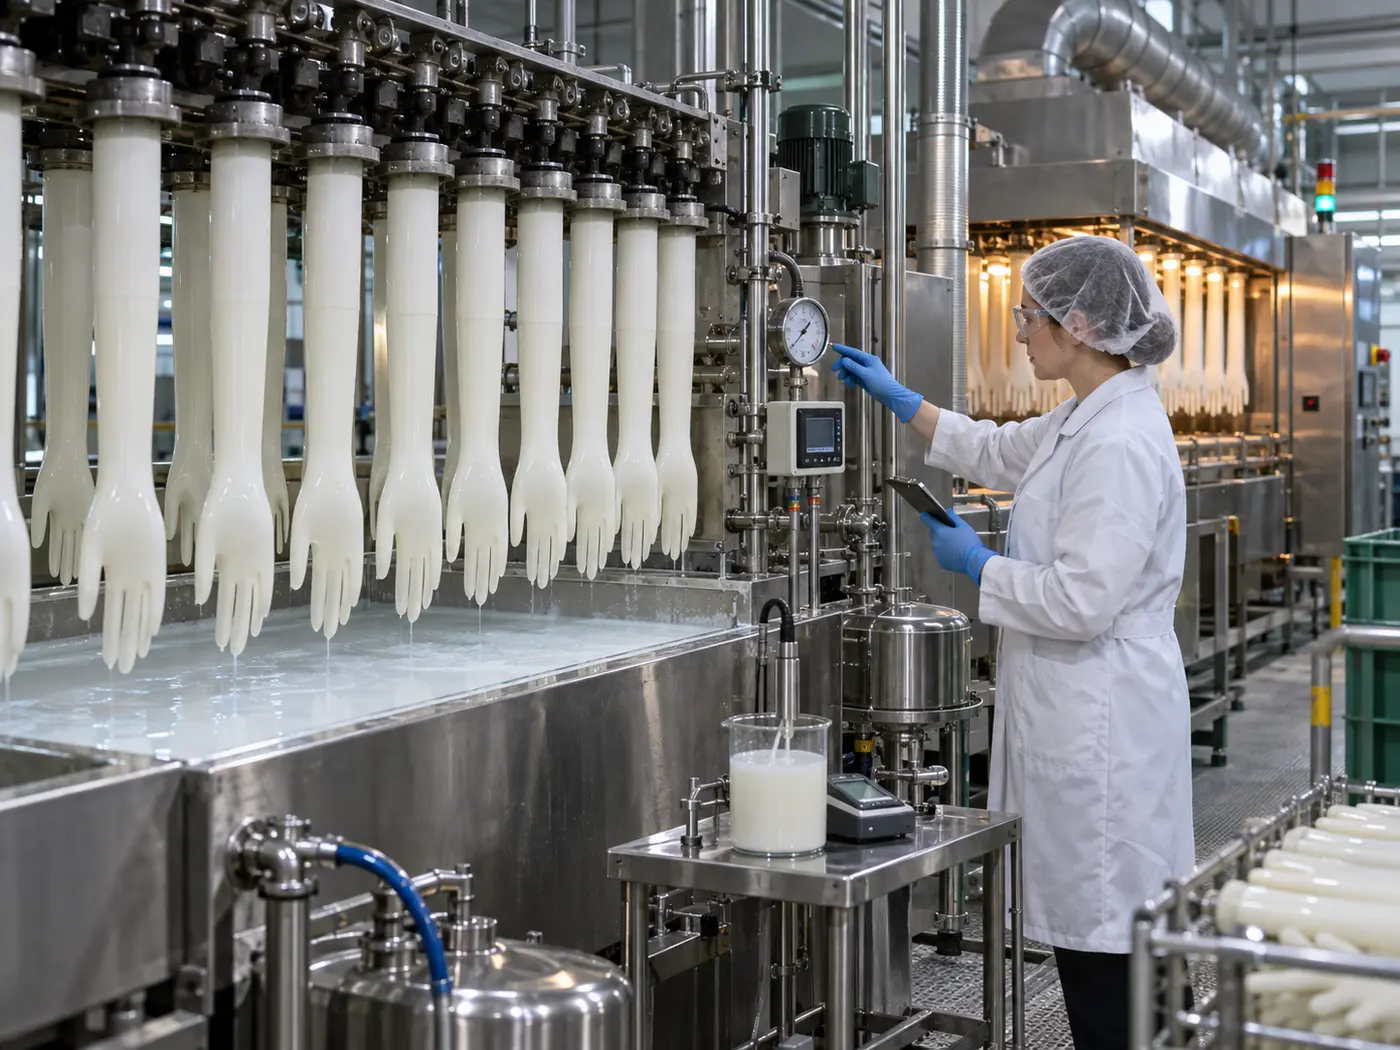
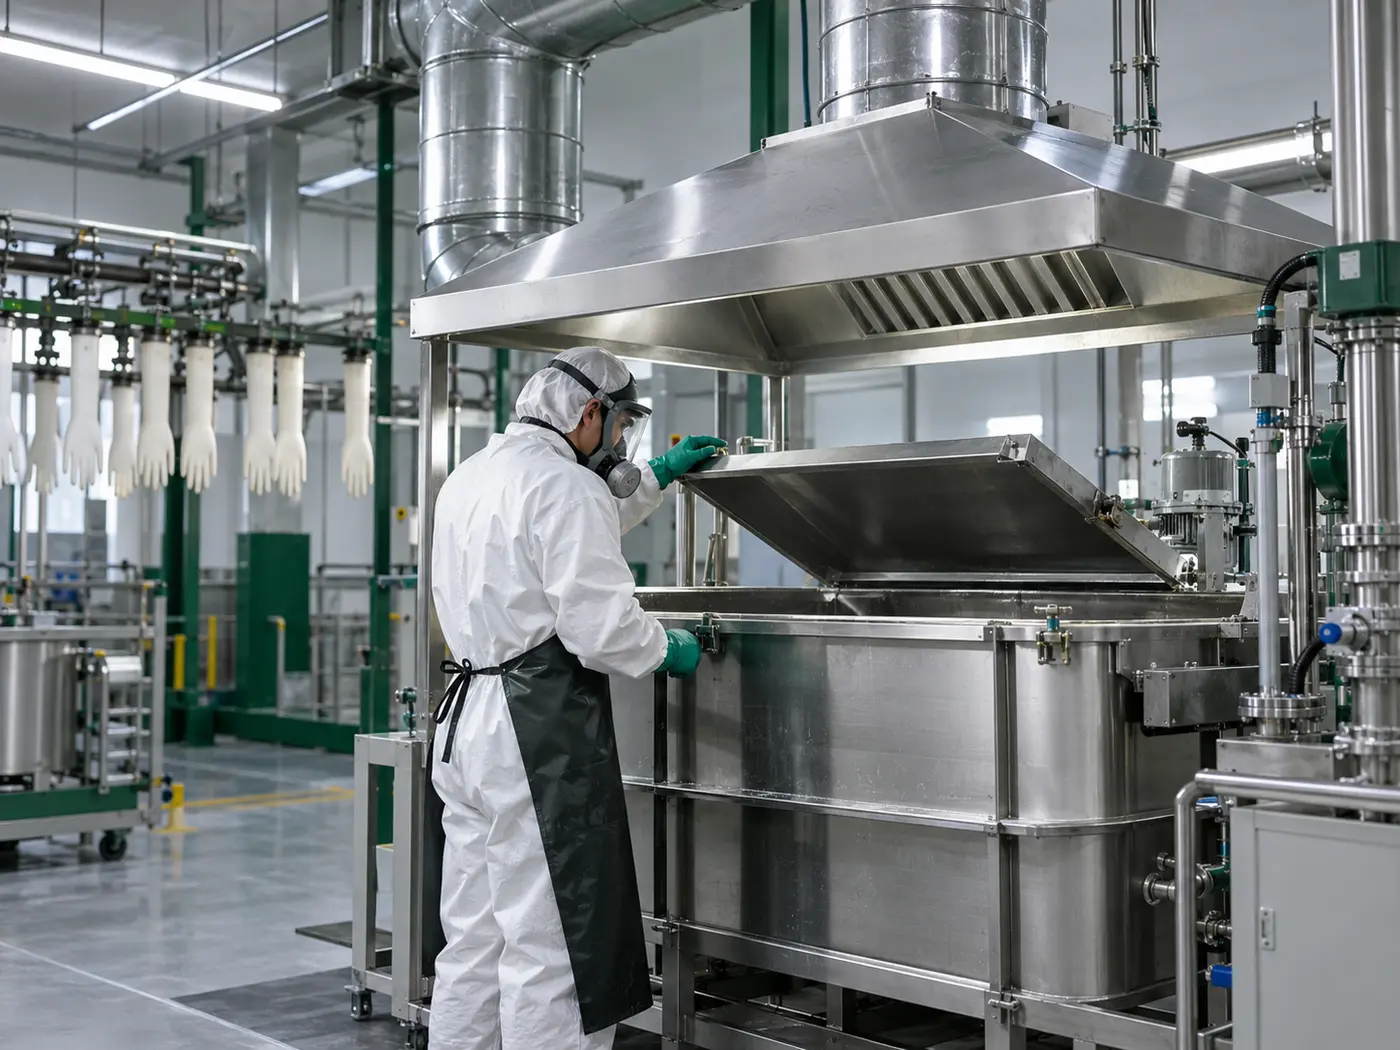
传统手套浸蘸生产线,手模位于液槽上方
传统浸蘸路线液态胶浆通过反复浸入、滴流、干燥与硫化,在手模表面逐层成膜。溶剂型胶浆需要大量化学溶剂用于配制、储存、输送与清洗,并带来职业暴露、VOC排放、消防安全及含溶剂废物处置等人身健康与环境隐患。
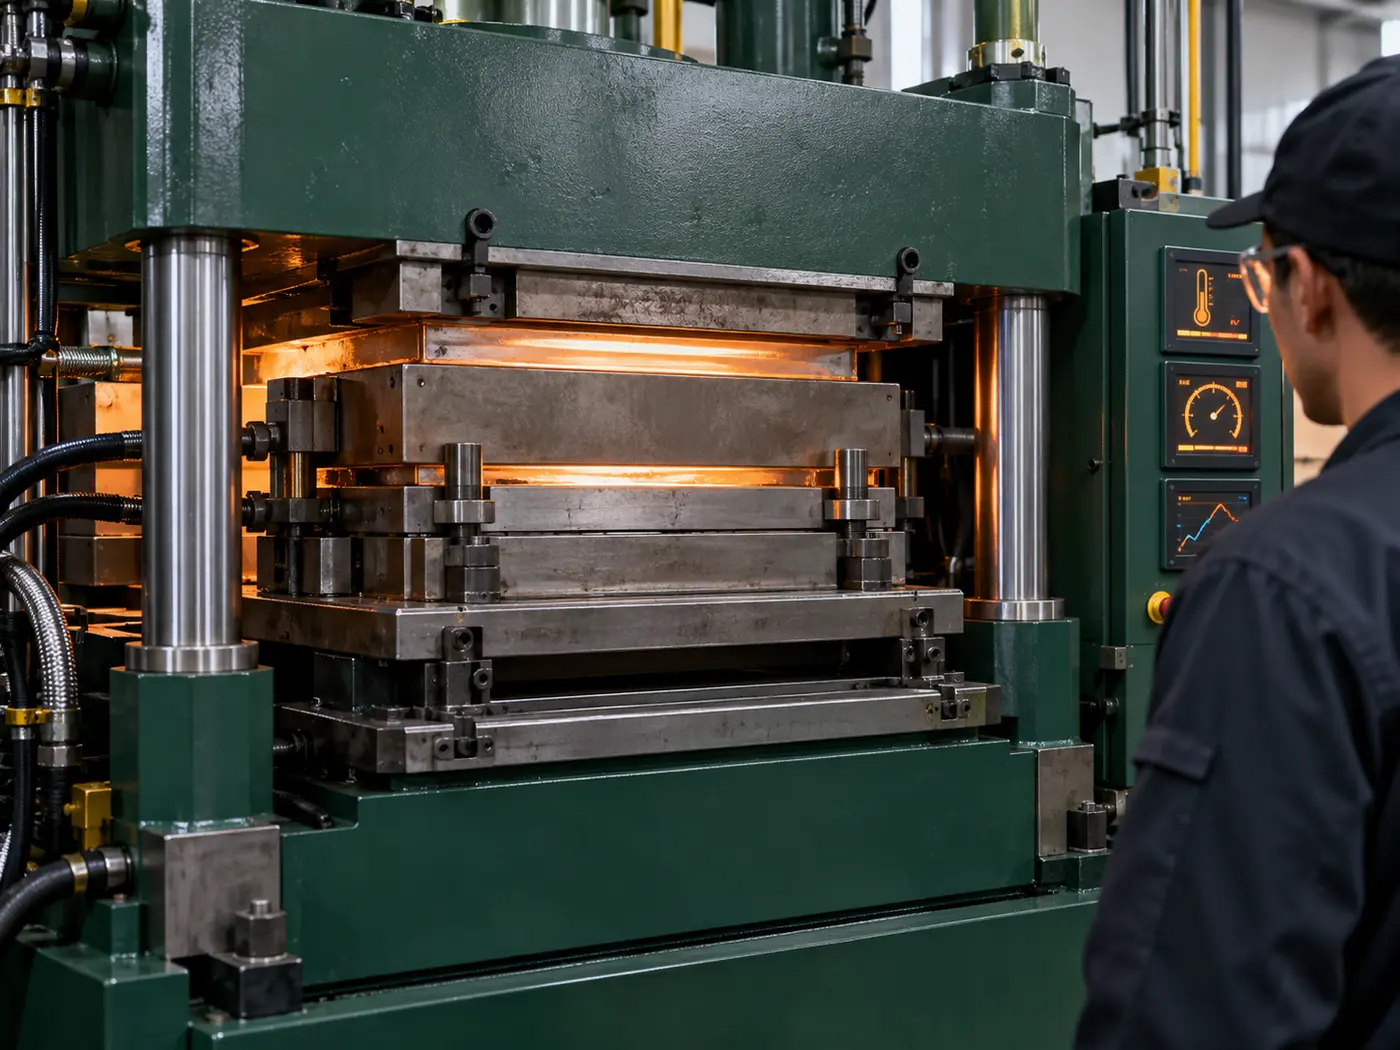
璟旭隔离器手套闭合模具与一体注压设备控制面板
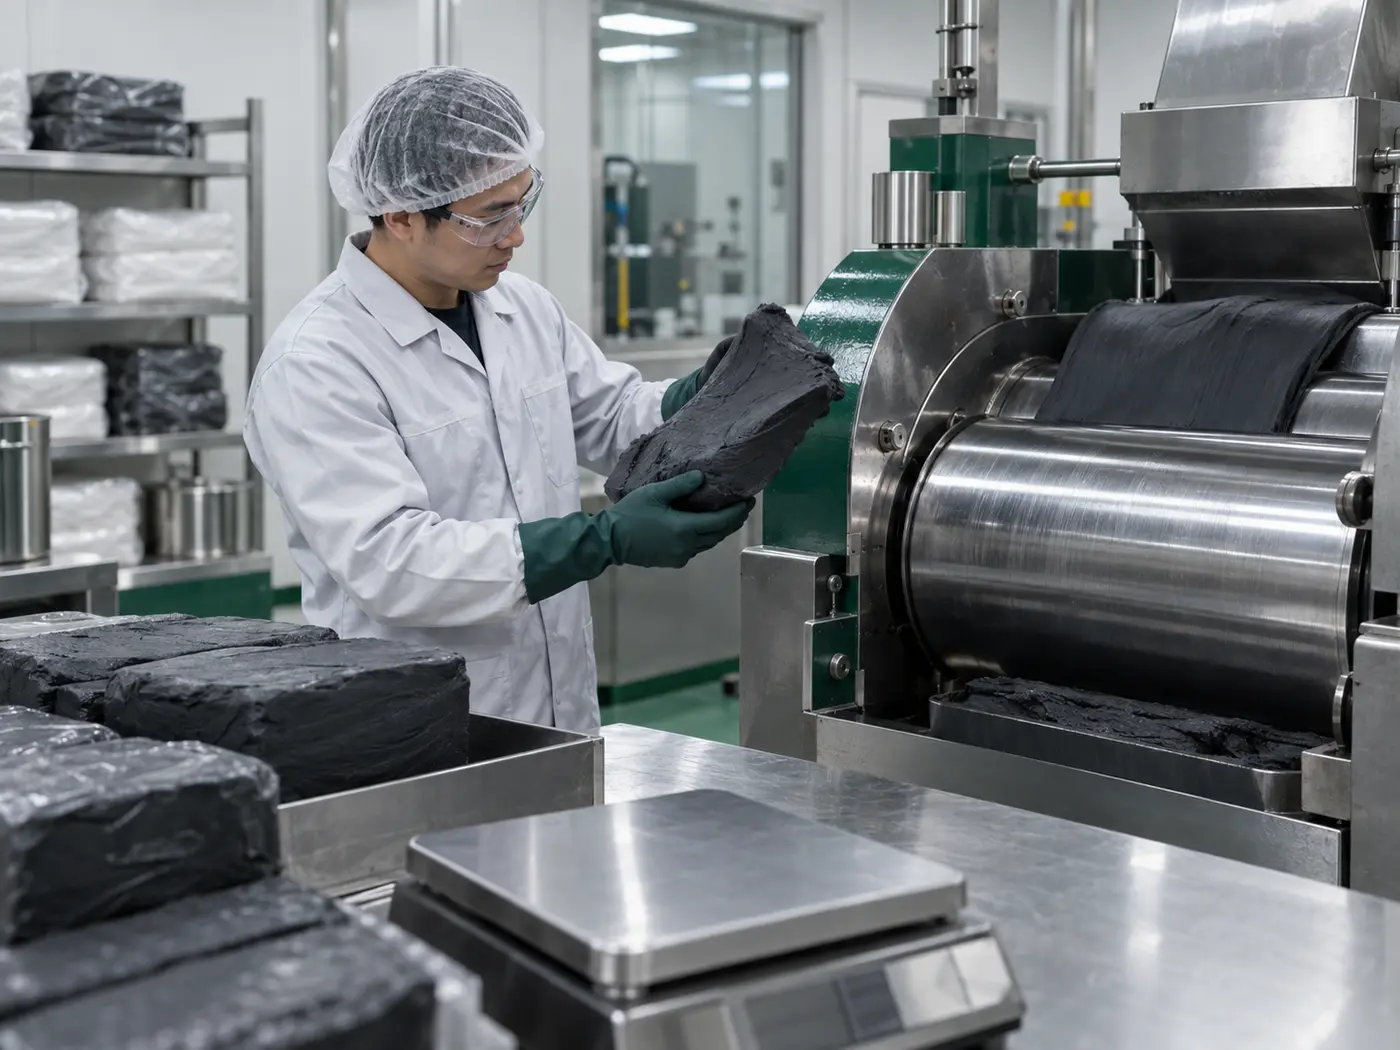
璟旭一体成型注压路线采用常规混炼工艺制备的固体橡胶胶料,在专用闭合模具内通过受控温度、压力与硫化时间一次注压成型完整手套。成型过程无需溶剂型浸蘸胶浆和大型化学溶剂配制系统,从源头消除相关污染源项。
研发背景

为什么璟旭要改变溶剂型浸蘸工艺。

溶剂并不只是配方中的一种原料。一旦在规模化生产中使用,就需要围绕储存、配制、通风、防火、排放与废物处置建立整套控制系统。

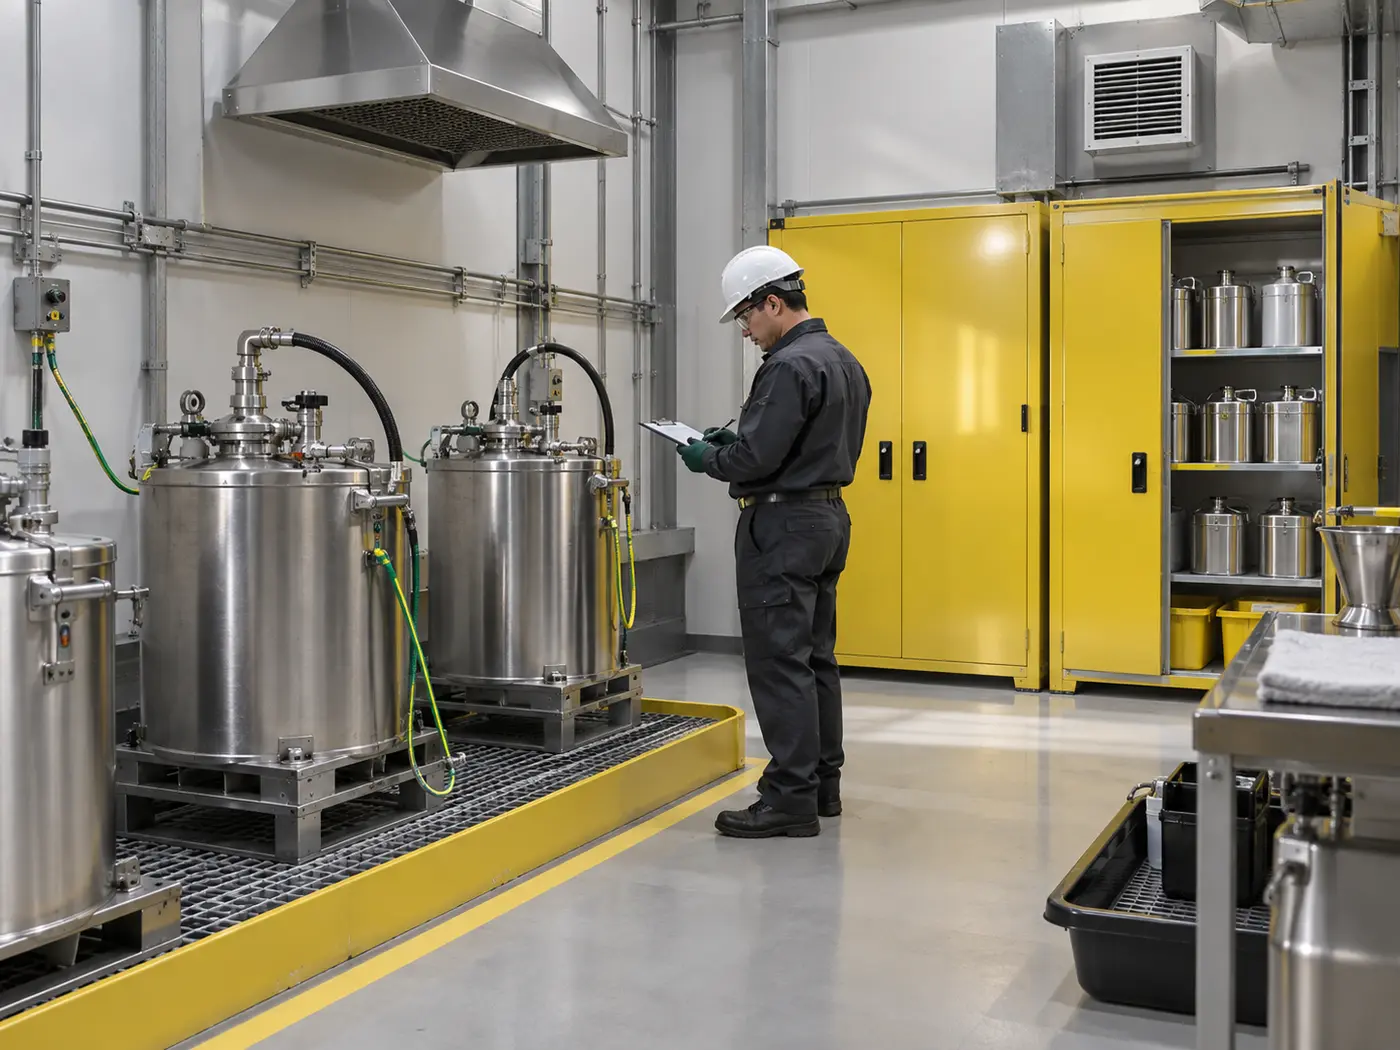
Industrial ventilation and VOC exposure controls in a solvent handling area
01

VOC与职业暴露

挥发性溶剂可能要求局部排风、密闭操作、暴露监测及废气治理。

Controlled flammable liquid storage with fire protection measures
02

防火与储存控制

易燃液体会增加分区储存、输送、接地、防点火与应急响应要求。

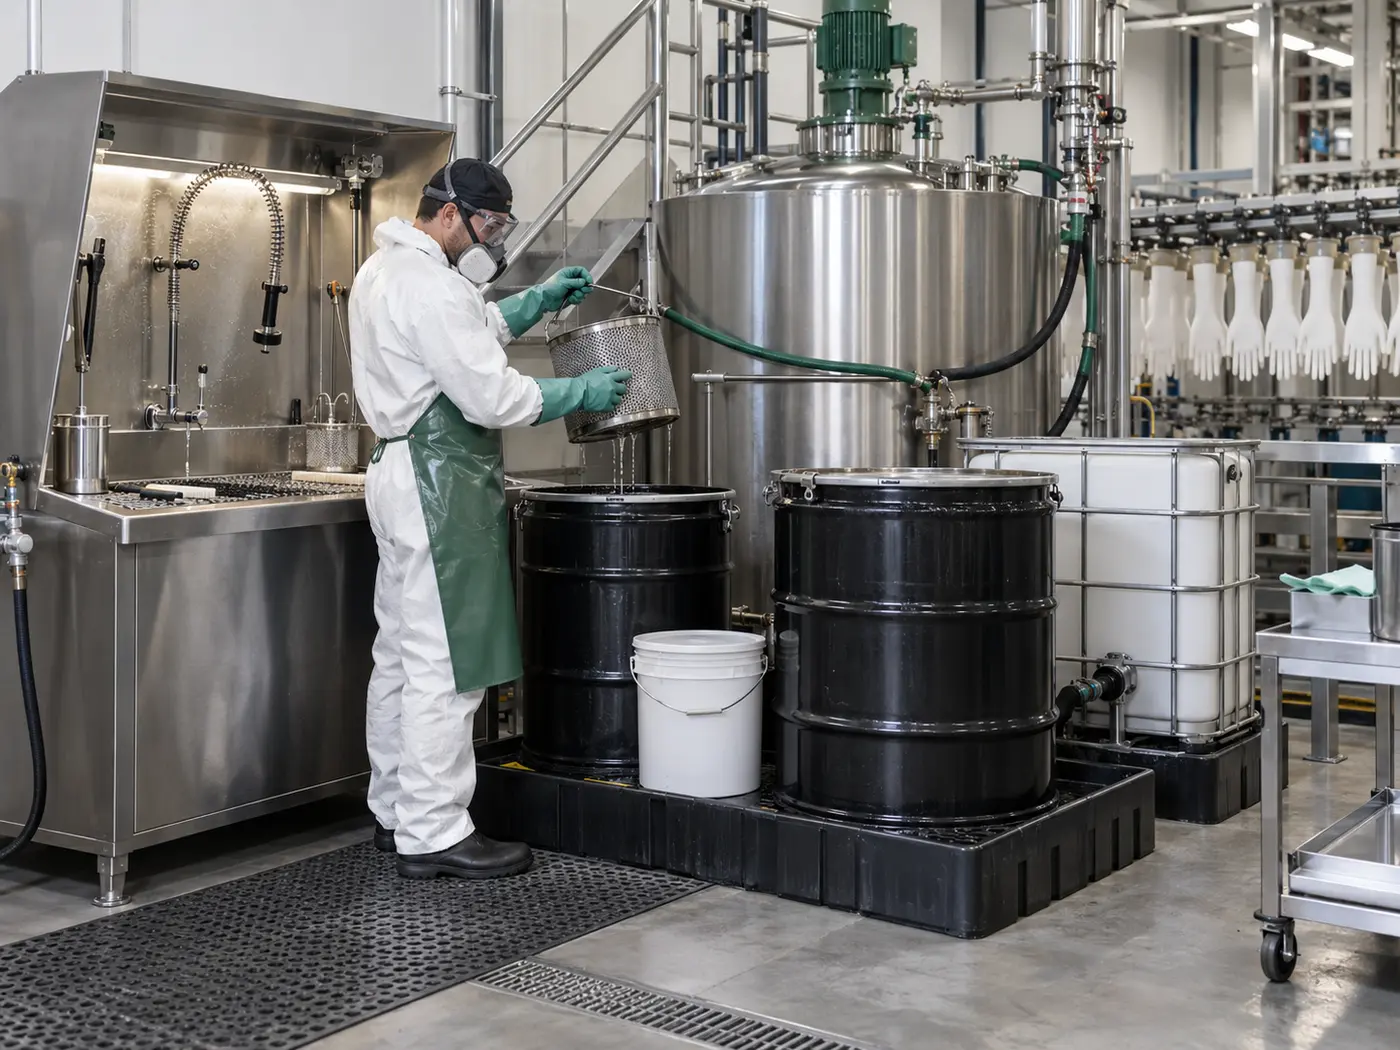
Industrial solvent cleaning and waste stream management
03

清洗与废物流

槽液更换、残余胶浆和清洗材料会形成额外含溶剂废物流,需要规范管理。

Process engineer monitoring interacting production variables
04

多变量相互影响

槽液黏度、固含量、手模温度、提拉速度、环境条件与干燥过程都会影响膜层。

研发目标

璟旭的目标不是给传统产线贴上“更绿色”的标签,而是取消反复液槽浸蘸的成型机制,改用固体胶料与闭合模具重新构建制造流程。

受控制造流程

从胶料确认到成品放行,每一步都有控制对象。

过程控制集中在胶料状态、模具、注压参数、硫化、脱模与文件化批次检验。

Solid rubber compound preparation and verification
01

固体胶料准备

按材料体系完成混炼、停放与状态确认。

Dedicated closed mold preparation and inspection
02

专用模具准备

确认模腔状态、清洁度及关键模具表面。

Injection-compression forming in closed glove tooling
03

一体注压成型

胶料在受控压力与温度下充满闭合模腔。

Controlled thermal curing of the molded glove
04

受控硫化

通过控制时间与热历程形成目标材料性能。

Glove demolding, finishing and visual examination
05

脱模与后处理

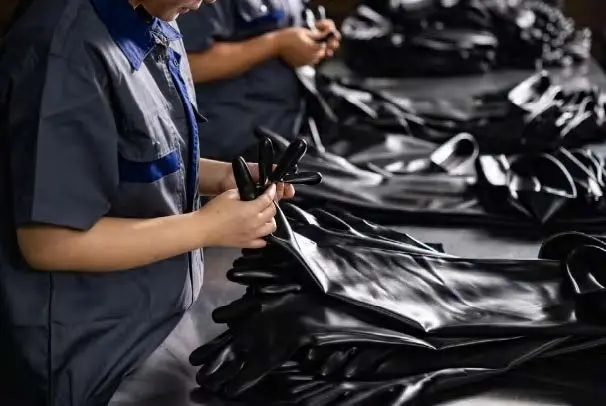
整只连续结构手套脱模后完成后处理与外观检查。

Laboratory batch inspection and release testing
06

批次抽样检验与放行

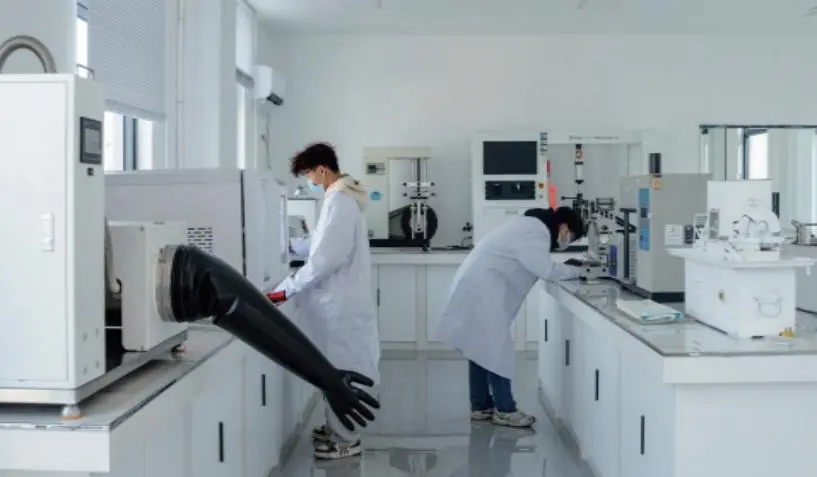
每个生产批次均按抽样计划抽取代表性样品,完成检测并形成记录后放行。

从模具开始定义产品

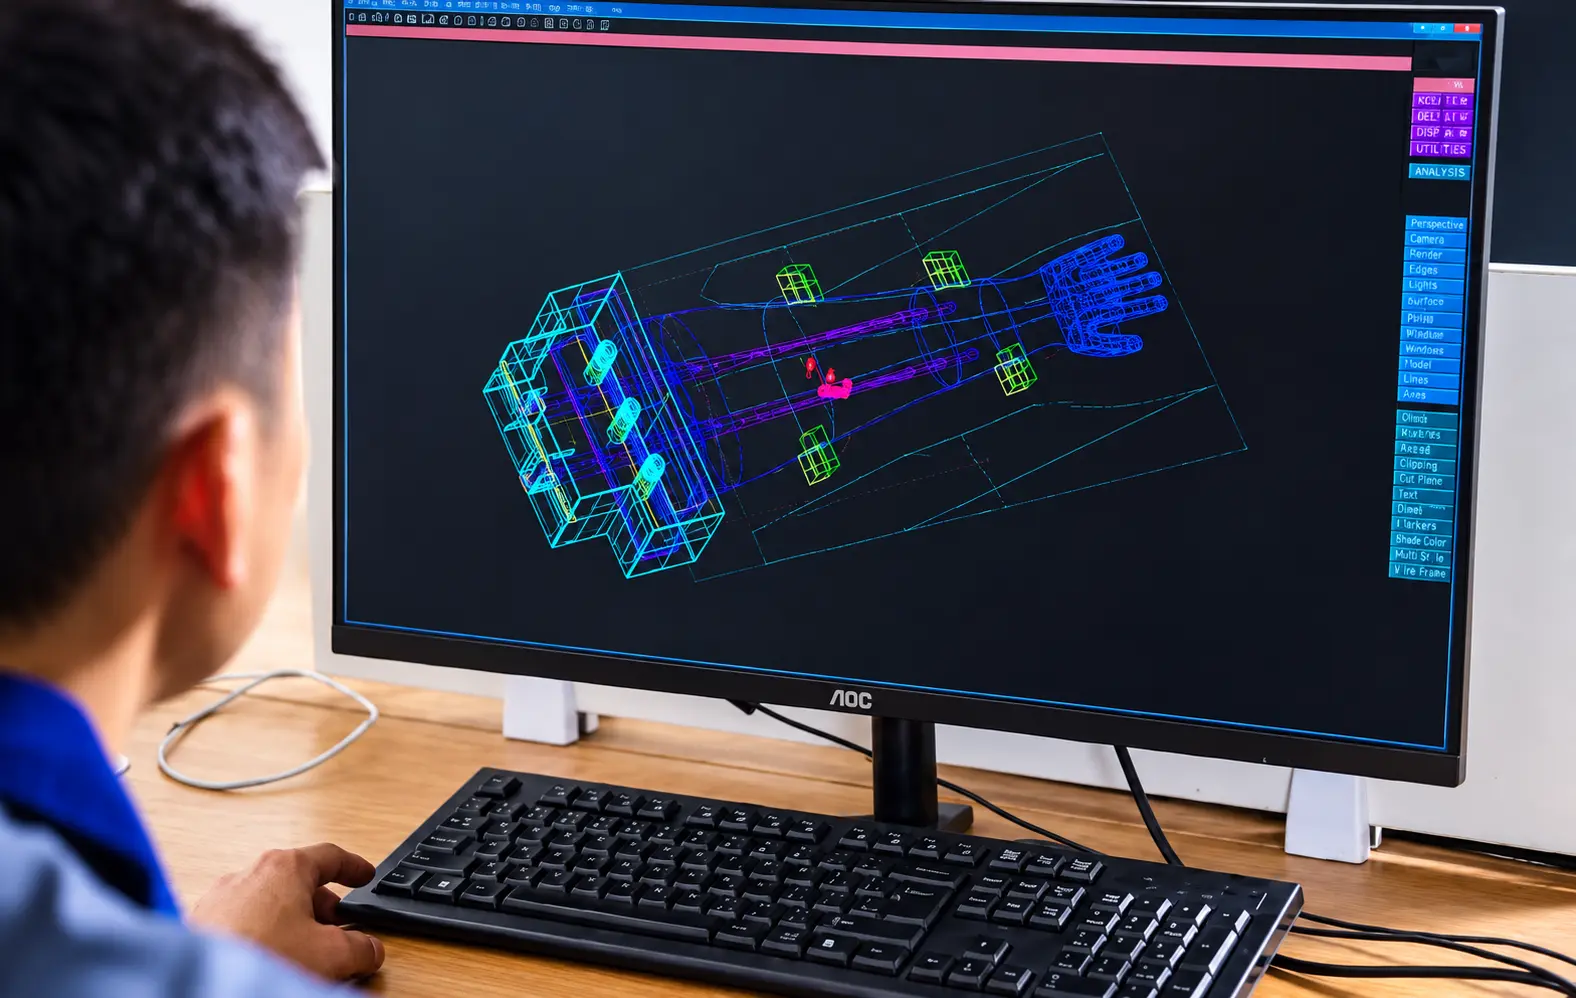
让几何形态、厚度与局部加强成为可设计参数。

在浸蘸工艺中,膜层形成明显受液体流变与重复涂覆条件影响;在璟旭工艺中,专用模腔直接定义主要几何形态,并通过胶料用量与成型参数控制支持重复性。

  • 手部、指部、袖筒与袖口形成连续整体结构
  • 可在预先确定的高应力区域进行针对性加强
  • 关键尺寸与标称厚度按文件化标准验证
  • 模具、批次、工艺与检验记录支持追溯
检验现场

从生产过程到成品放行。

璟旭生产与实验室流程中的真实检验和测试现场。