技术指南
比较两种制造路线在几何形态、局部加强、过程控制和典型缺陷风险方面的差异。
快速结论
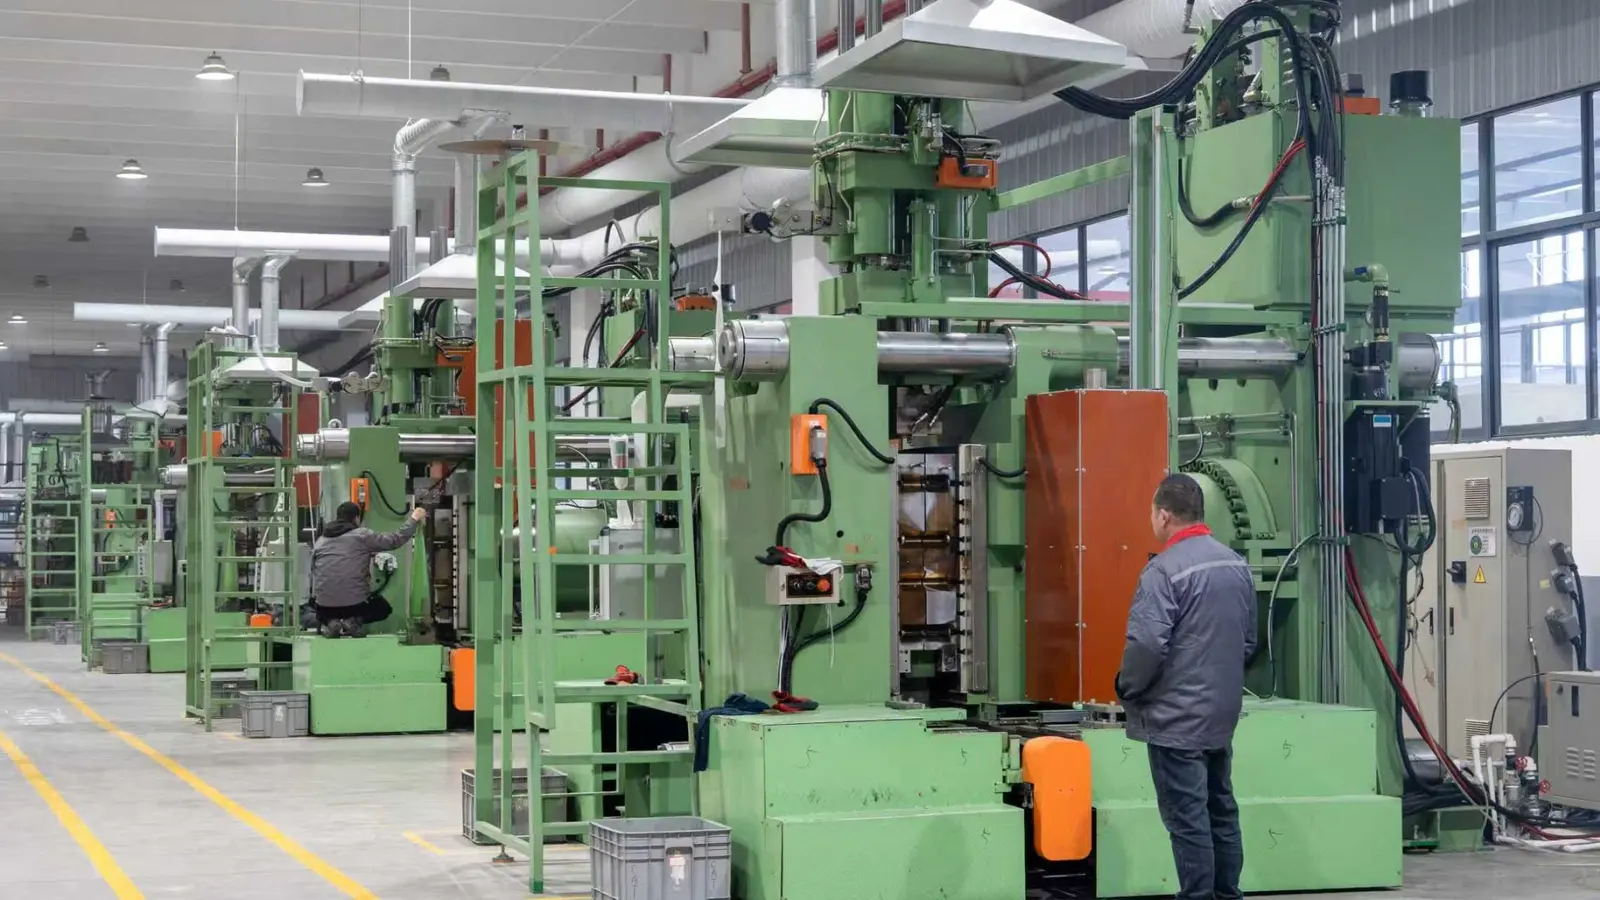
一体注压成型在闭合模具中通过受控胶料、温度和压力形成手套;浸蘸工艺则在手模上通过液态胶料逐层形成厚度。具体路线应结合几何形态、材料和验证工艺选择,而注压成型能够直接控制形状和局部加强。
两种不同的成型路线
比较维度 一体注压成型 浸蘸成型 厚度形成方式 胶料充填固定模腔 液态胶料在手模上逐层形成 几何控制 由专用模具确定 受提拉与涂覆条件影响 局部加强 可通过模具几何进行设计 通常通过增加涂层步骤实现 溶剂配制 璟旭工艺无需大型溶剂配制系统 取决于胶料与浸蘸体系
注压成型直接控制什么
在璟旭的工艺中,模具直接定义手套的主要几何形态。通过受控的胶料制备、注射参数、硫化和脱模,可支持尺寸重复性及针对性局部加强。
- 手指、掌部、袖口及卷边几何
- 标称壁厚及局部加强区域
- 不同生产批次的尺寸重复性
缺陷预防仍依赖严格过程控制
任何成型方法都不能替代检验。胶料状态、模具清洁度、温度、压力、硫化和操作都可能影响成品,因此过程检验和最终完整性验证仍然不可缺少。
选型视角 比较时应关注经验证的成品性能、尺寸一致性和应用匹配度,而不应只看制造工艺名称。
评估供应商时可以问什么
- 关键尺寸和壁厚如何控制?
- 记录了哪些过程检验与最终完整性检查?
- 设计能否对高应力区域进行加强?
- 模具、批次与检验记录如何追溯?
本文技术信息仅供选型参考。最终适用性应结合实际设备、介质、灭菌循环及验证要求进行确认。